欢迎咨询:
13838387257欢迎咨询:
13838387257郑州锋芒超硬精密工具有限公司
联系人:易经理
联系电话:13838387257
邮箱:13838387257@139.com
公司地址:河南省郑州市上街区奥克斯智造产业园2号楼
切割碳化硅陶瓷时,单纯比较“刀片单价”或“单片寿命”容易产生误导,树脂与青铜烧结金刚石切割片的选择,本质不是在比较“哪片刀更便宜”,而是在比较“哪一种方案下,获得一个合格碳化硅工件的综合成本更低”。最
全国统一服务热线:13838387257
切割碳化硅陶瓷时,单纯比较“刀片单价”或“单片寿命”容易产生误导,树脂与青铜烧结金刚石切割片的选择,本质不是在比较“哪片刀更便宜”,而是在比较“哪一种方案下,获得一个合格碳化硅工件的综合成本更低”。最终的经济性,取决于你的生产场景更偏向“精度与良率敏感”还是“连续作业与寿命敏感”。

一、核心基础特性对比
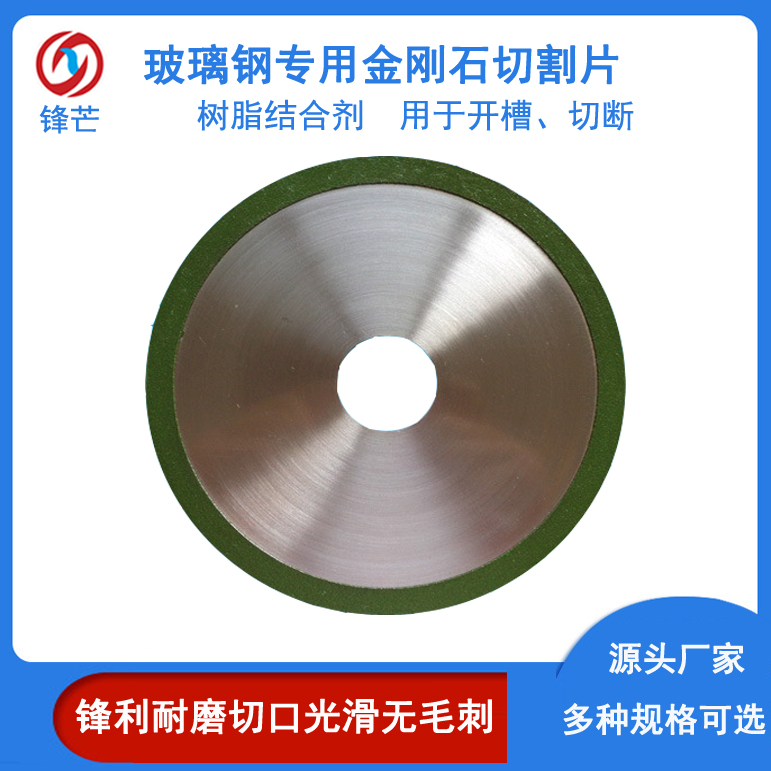
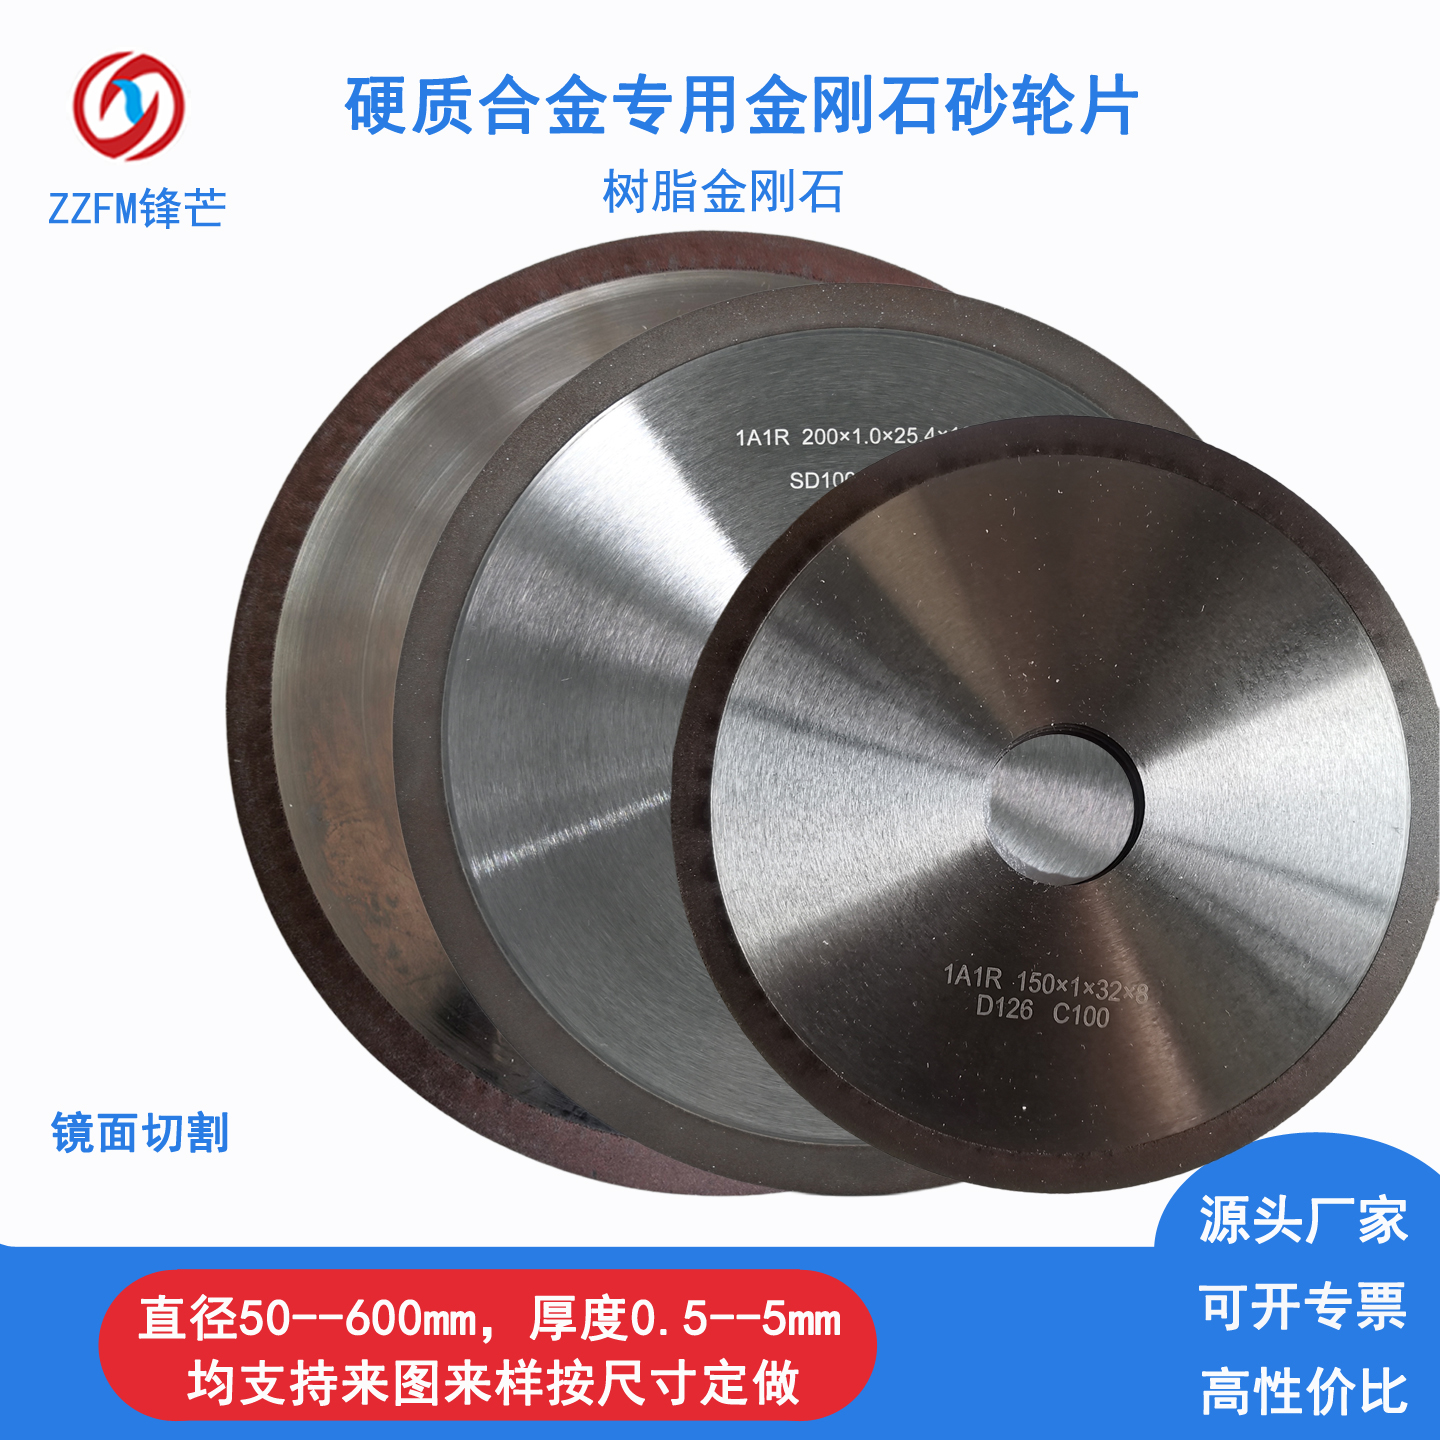
1、树脂金刚石切割片(树脂结合剂)
结合剂:聚酰亚胺树脂等有机树脂
优势:自锐性好锋利度高、切削阻力小、切割震动低,工件崩边少,加工表面光洁度高;不容易烧伤工件;锋利度上手快。
短板:耐热上限低,一般≤180–220℃;树脂容易高温软化、磨损快,寿命偏短;进给不能太大,大切深、连续长时间干切损耗很快。
适合:薄件精切、精加工、要求低崩口、湿切工艺、小批量精密碳化硅陶瓷。

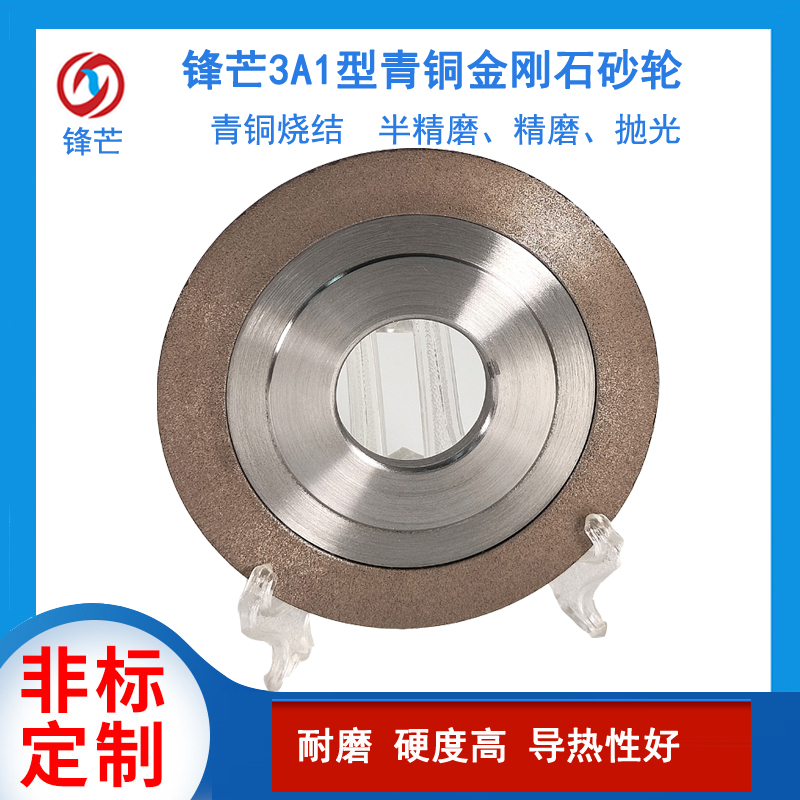
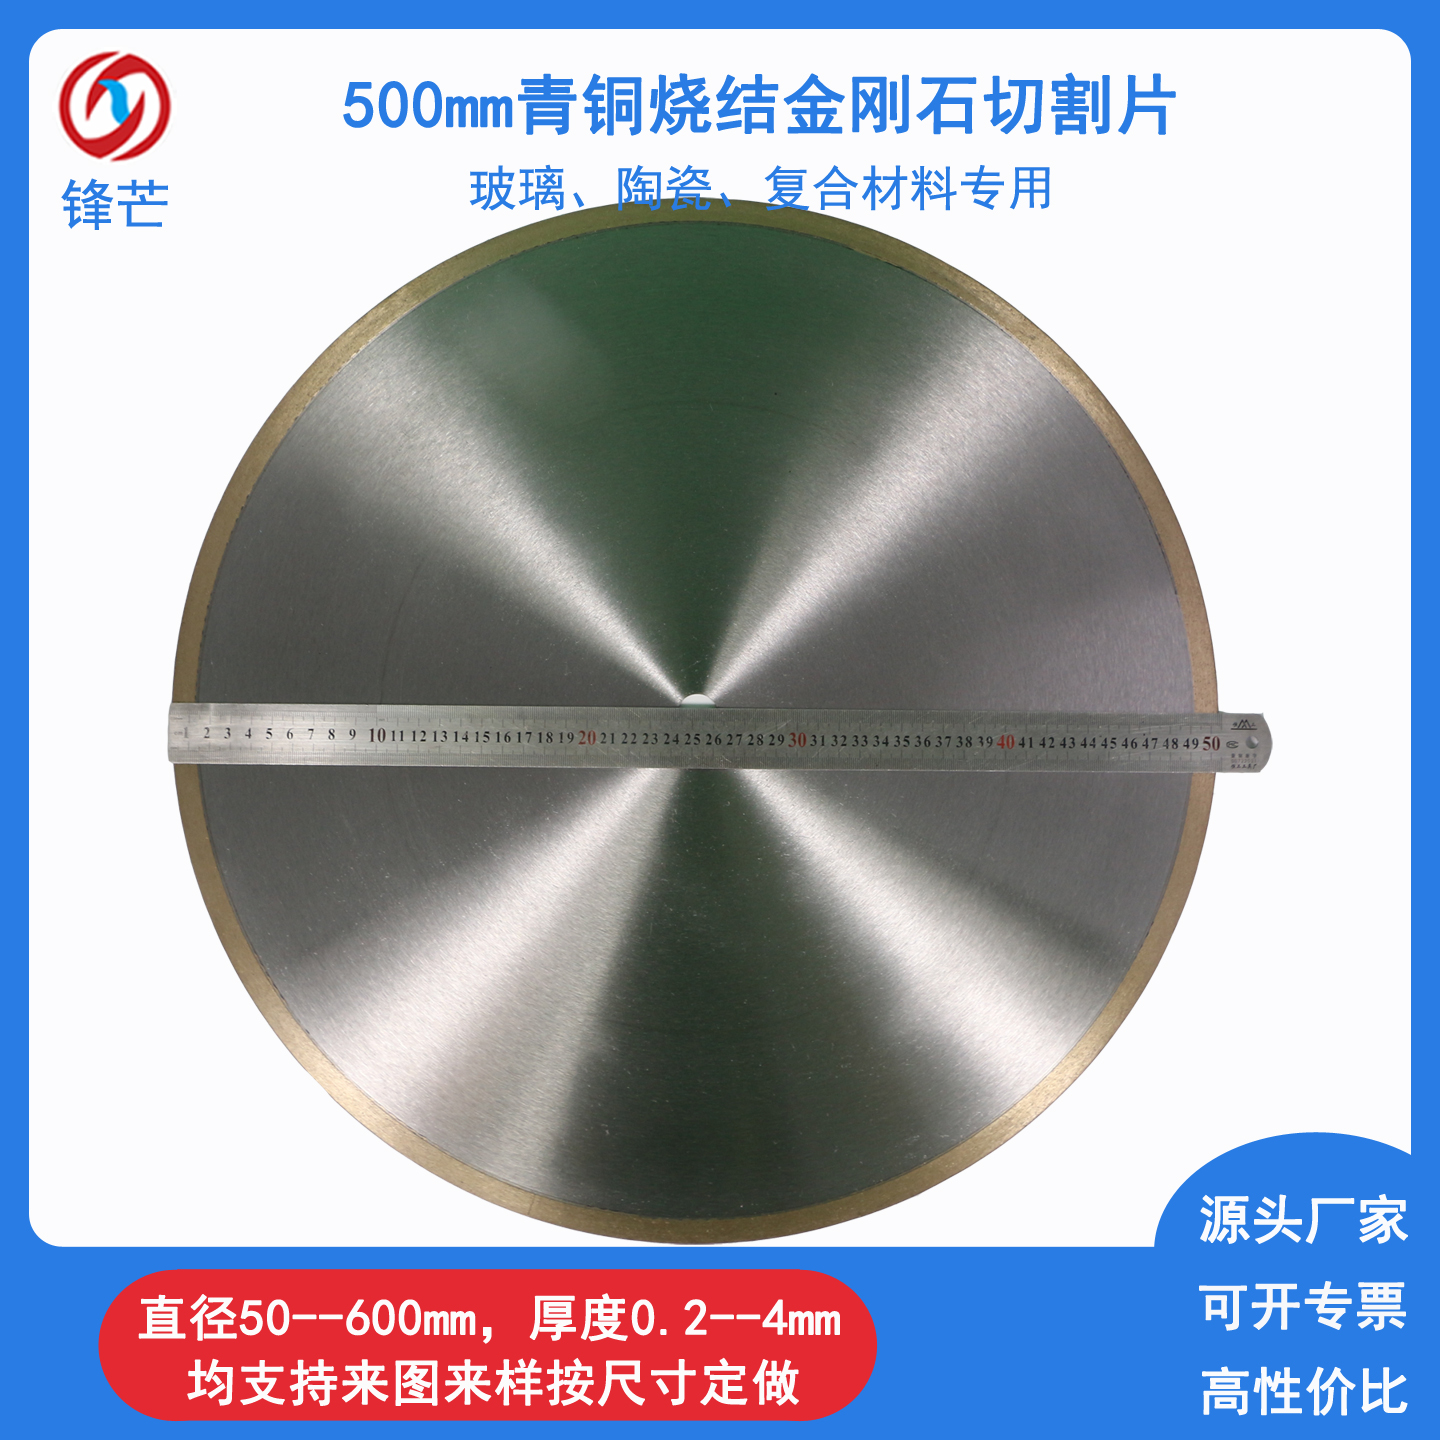
2、青铜烧结金刚石切割片(金属青铜结合剂)
结合剂:铜锡镍青铜合金粉末高温烧结
优势:耐热高、基体刚性强、耐磨性好、使用寿命远高于树脂片;可以承受更大切深、更高进给,适合长时间连续量产加工;尺寸稳定性好。
短板:自锐性弱,容易 “磨钝打滑、糊刀”;如果金刚石颗粒不出刃,容易挤压陶瓷,崩边概率高于树脂片;锋利度不如树脂,需要合理修刀(开刃)。
适合:厚碳化硅陶瓷、大批量量产、粗切 / 半精切、高负荷连续切割。
碳化硅的莫氏硬度高达 9.2–9.5,仅次于金刚石。这意味着两种刀片在切割它时都面临严峻的磨损,但树脂片通过“牺牲自身寿命”换取了更低的切削力和更优的崩边控制;青铜片则通过“更强的磨粒把持力”换取了更长的持续工作时间。这种物理层面的交换,直接映射为两种截然不同的成本曲线。

二、性能维度逐项对比
三、成本效益分析的核心框架:单位合格工件成本
将对比停留在“元/片”的层面没有实际指导意义,因为一片树脂刀片可能切几十件就需更换,而一片青铜刀片可能切数百件。真正有决策价值的指标是单位合格工件的刀具成本,单位合格工件刀具成本 ≈ (刀片单价 + 换刀停机损失)÷(单片刀切割工件数 × 良品率) + 后处理成本分摊。在这个框架下,两者的成本结构差异会清晰地暴露出来。
1、树脂片的成本逻辑:低分子、低分母,但“良率杠杆”极高
树脂片的“分子”较小(单价低),但“分母”中的良品率项对碳化硅加工而言极为关键。传统机械切割碳化硅时,崩边尺寸普遍在 30–50 μm,对应成品率可能仅有 65–70%。树脂片能将崩边压到 10 μm以下,带来的良率提升是数量级的。
此外,树脂片带来的“免二次打磨”效益,进一步削减了后处理的人工与设备成本。因此,树脂片的成本效益优势,在崩边容忍度极低、工件价值高、后处理成本显著的精密场景中被急剧放大。

2、青铜片的成本逻辑:高分子,但分母的“寿命项”和“效率项”被大幅拉高
青铜片的单价更高,但其耐磨性使得单片刀可加工的工件数(分母中的第一个乘数)远大于树脂片。同时,金属结合剂允许更大的进给速度和更长的连续作业时间,减少了换刀频次和停机损失。在大批量、厚壁、粗加工或开槽场景中,寿命和效率带来的摊薄效应会逐渐压倒初始价差。
然而,青铜片的成本风险在于崩边导致的隐性报废。如果将其用于对边缘质量敏感的成品切割,崩边超差造成的工件报废或返工成本,可能迅速抵消其寿命优势。因此,青铜片的“长期更经济”有一个严格的前置条件:切割质量满足该工序的下一道接收标准。
四、效益总结 & 选型建议
1、小批量、精加工、薄 SiC 陶瓷基板,优先树脂金刚石片 虽然单片寿命短,但是加工面好、调试简单,良率溢价>耗材成本,适合打样、精密件。
2、大批量、厚碳化硅结构陶瓷、粗切下料,优先青铜烧结片 虽然买的时候贵,但是寿命长、换刀少,综合单件加工成本更低,长期生产性价比更高;前提是配套水冷 + 定期开刃。

3、风险提醒:碳化硅硬度极高,青铜片如果持续钝刀挤压工件,极易出现隐形微裂纹,后续工件报废损失会远大于锯片成本,开刃是关键工序。
五、降本实操要点
1、冷却与热管理的刚性要求。碳化硅切割必须湿切,且需要充分冷却。树脂片的气孔结构在散热上有一定优势,刀体温度可比金属结合剂工具低约 25%。但两者的共同底线是:一旦冷却不足,金刚石磨粒会发生热损伤,工件会产生热应力裂纹,导致整批工件报废。冷却系统的可靠性与冷却液成本,是两种方案共享的“生存性成本”,选型时不应将任何一方的报价建立在“可以干切或减少冷却”的假设之上。
2、切缝宽度带来的材料损耗。碳化硅材料本身成本高昂,切缝越宽,被磨成碎屑的材料越多。树脂片在超薄化上的能力(可达 <0.1 mm)使其在切缝损耗控制上具有结构性优势。对于贵重碳化硅工件,切缝每窄0.1 mm,累积的材料节省可能在一段时间内超过刀片本身的价差。青铜片受限于结合剂刚性,超薄化难度更大,在“省料”这一维度上通常处于劣势。
3、参数调优顺序:先定线速度(树脂 30–45 m/s、青铜 50–60 m/s 起步),再降进给至崩边达标,最后逐步提高进给寻找效率拐点。低速高进给是烧片与崩边的首要原因。

4、分段切割:厚件不要一刀到底。可采用“快速深切粗切+留 0.2–0.3mm 慢速光刀”的工艺,能同时降低崩边和刀具磨损。
5、组合方案:粗加工下料使用青铜片,精加工成型使用树脂片,这是许多 SiC 结构件厂的最优解。
6、注意树脂金刚石切割片的保质期与储存:应防潮、避高温,超过有效期后结合剂性能下降,寿命会断崖式下跌,这属于典型的隐性浪费。
六、想更精确的测算,需要提供这些信息
1、工件尺寸(长×宽×厚)、材质牌号(反应烧结/无压烧结/重结晶 SiC)
2、崩边、垂直度、粗糙度的具体要求,以及是否有后续研磨工序;
3、现有设备类型(精密切割机/CNC/手动)、主轴转速范围及冷却方式;
4、当前使用的刀片规格、单价与实际寿命(切多少件换刀)

综合来看,碳化硅陶瓷切割的成本效益决策,应当从“买哪片刀”转向“为哪道工序匹配哪种成本结构”:把树脂片用在良率和边缘质量决定经济性的地方,把青铜片用在寿命和连续产出决定经济性的地方,避免试图用单一刀片类型覆盖所有工序——那往往意味着在某一端承受不必要的隐性损失。
 营业执照