欢迎咨询:
13838387257欢迎咨询:
13838387257郑州锋芒超硬精密工具有限公司
联系人:易经理
联系电话:13838387257
邮箱:13838387257@139.com
公司地址:河南省郑州市上街区奥克斯智造产业园2号楼
针对不锈钢筒夹开槽,一般是淬火不锈钢ER筒夹开槽,9Cr18为主,硬度HRC54--58,切割片的选择和参数设置确实需要谨慎,因为不锈钢的加工硬化倾向和低导热性是主要挑战,容易导致切割片过度磨损和工件
全国统一服务热线:13838387257
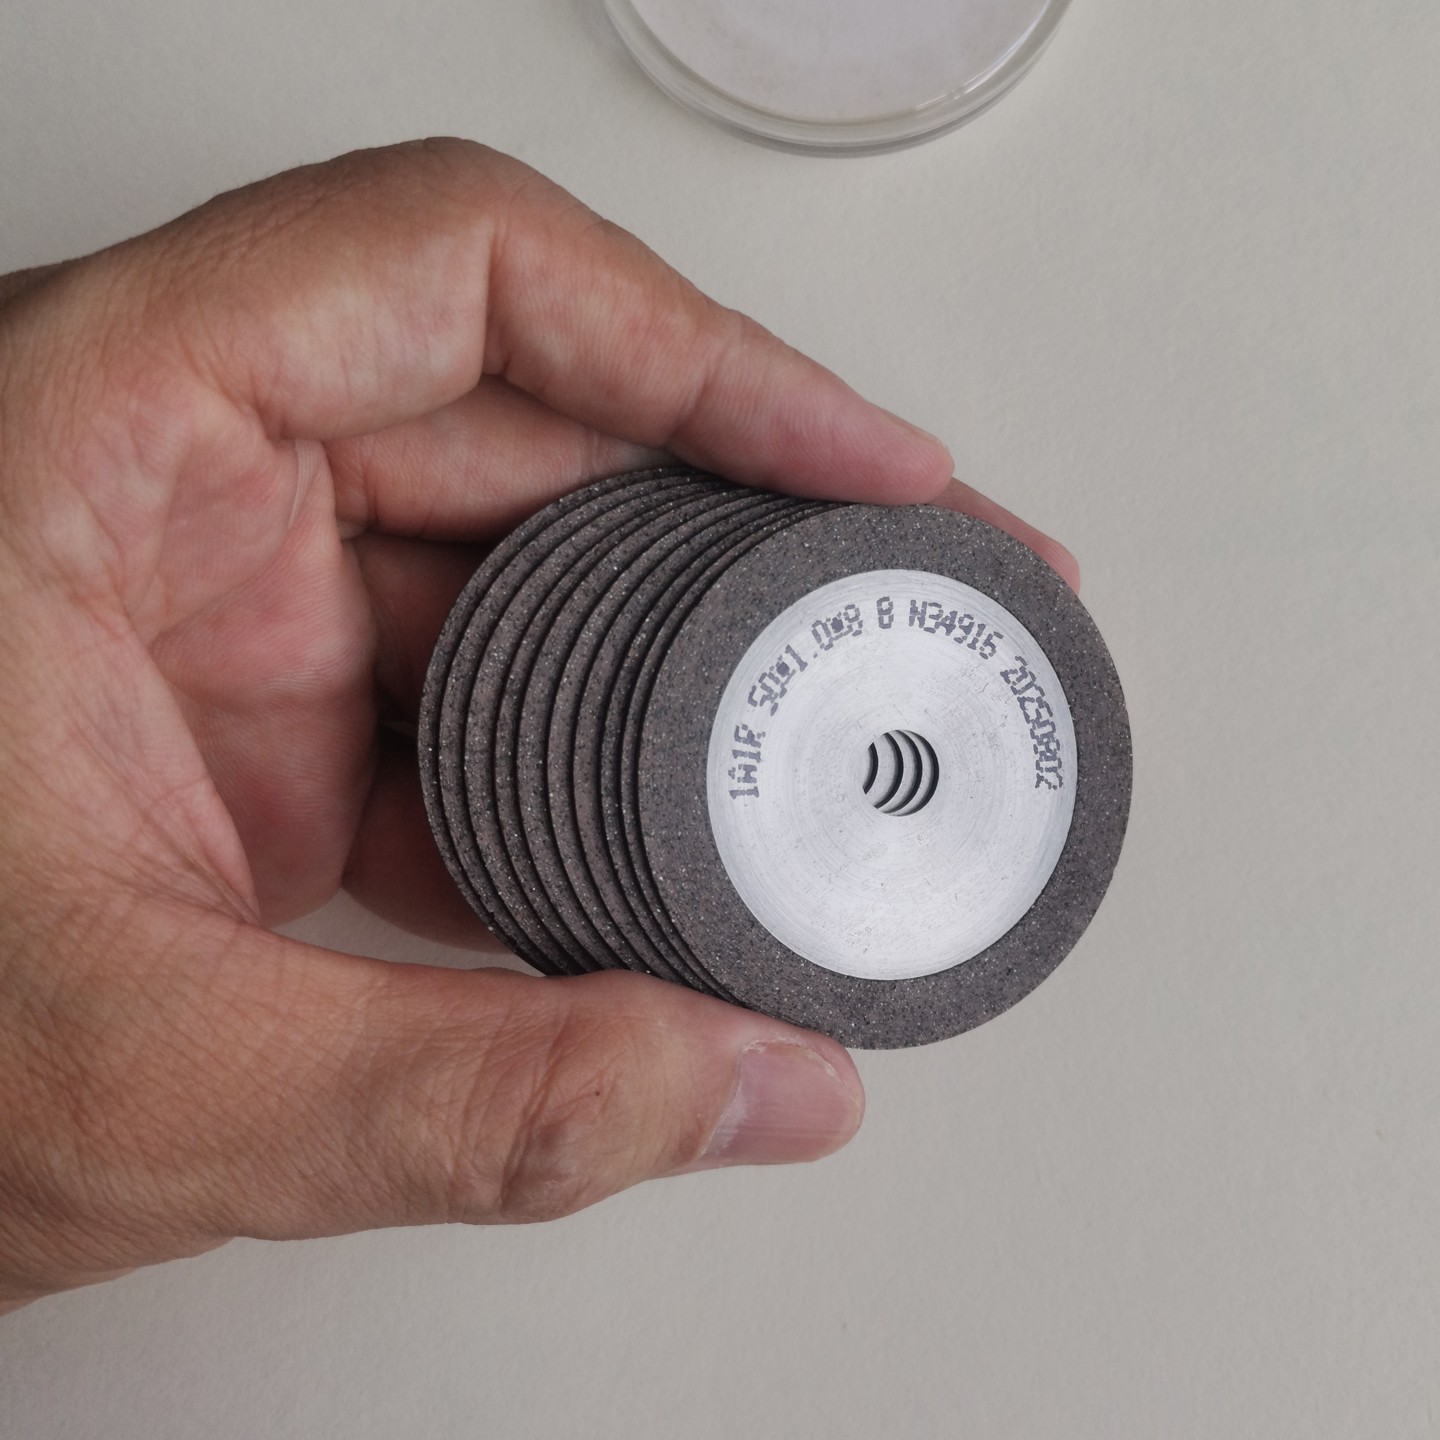
针对不锈钢筒夹开槽,一般是淬火不锈钢 ER 筒夹开槽,9Cr18 为主,硬度HRC54--58,切割片的选择和参数设置确实需要谨慎,因为不锈钢的加工硬化倾向和低导热性是主要挑战,容易导致切割片过度磨损和工件热损伤,筒夹开槽属于窄缝成型开槽、要求保型、切口毛刺小、不烧伤、不容易堵屑,优先选树脂结合剂 CBN 超薄开槽片。
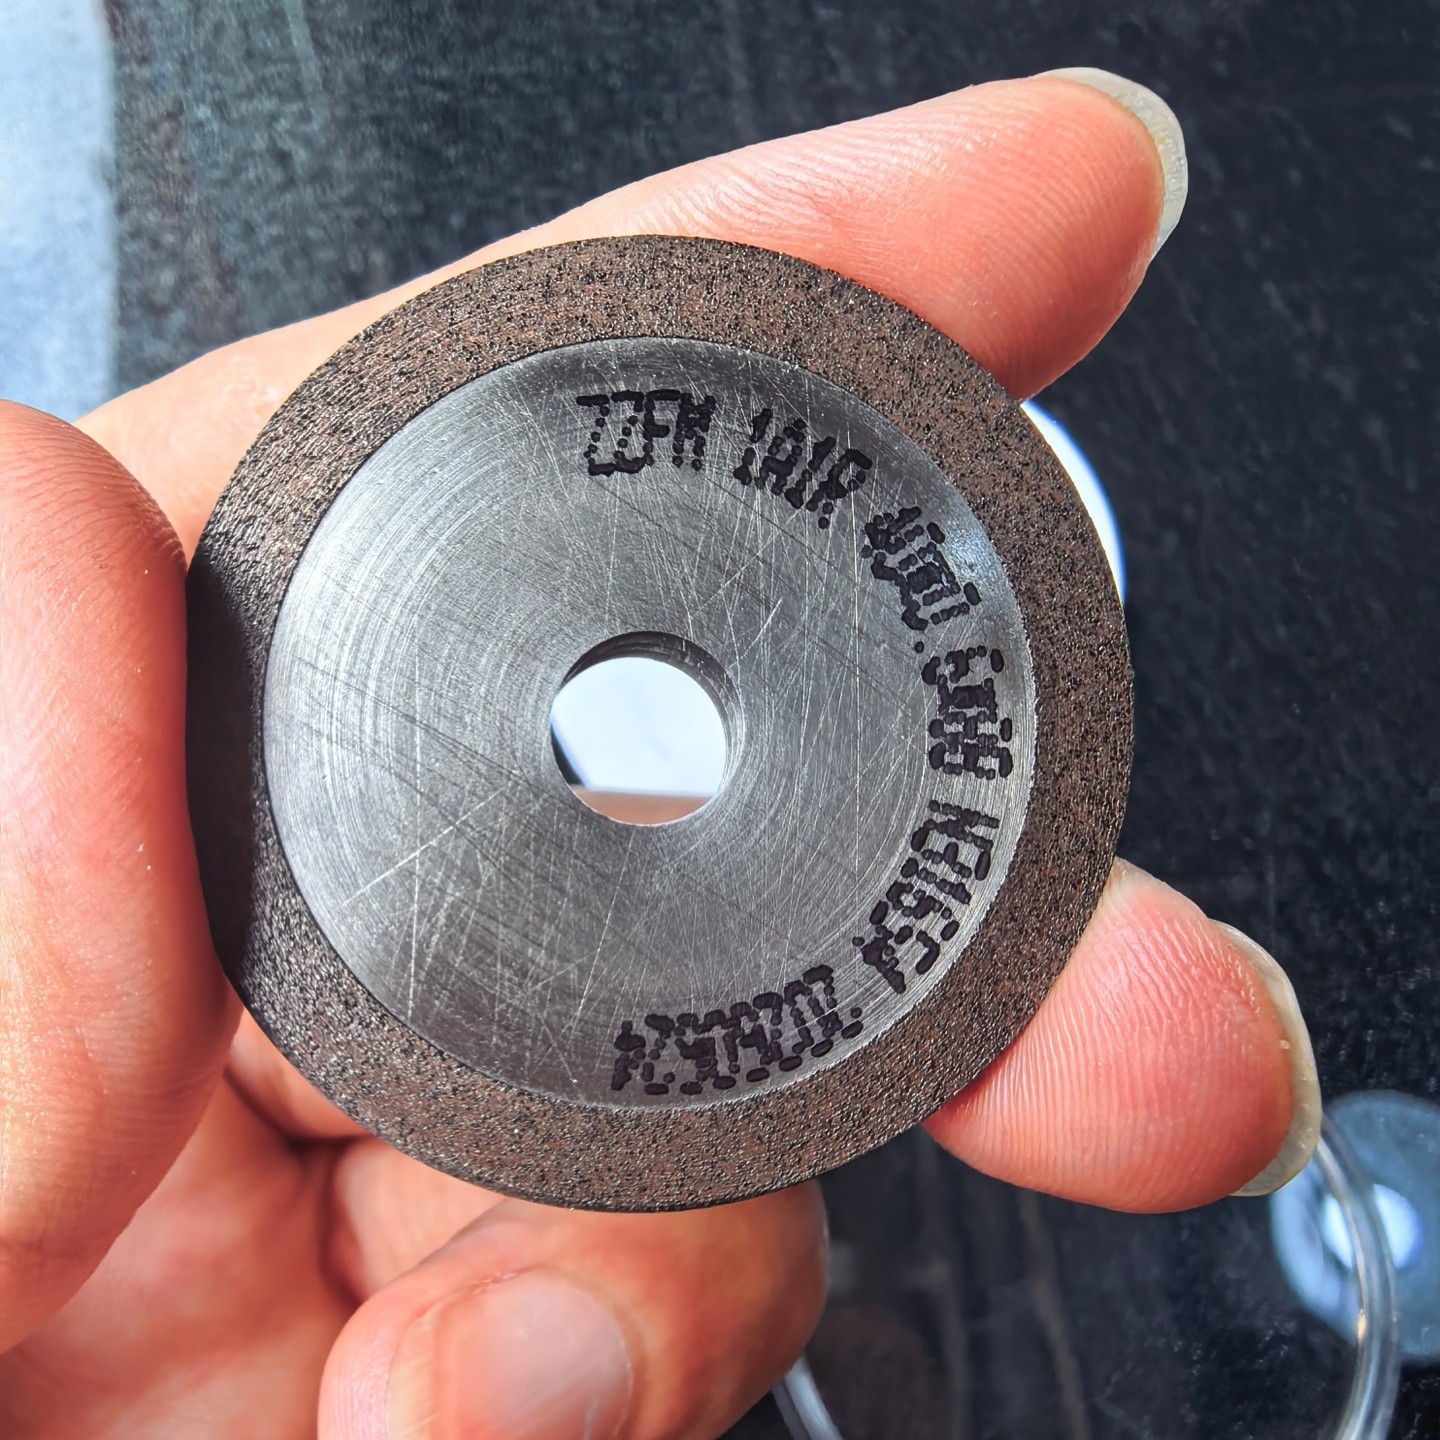
树脂CBN 超薄切割片,CBN浓度优先100%或者75%,切削更锋利、容屑空间更大,不容易堵,市面上成熟筒夹开槽树脂 CBN 大多用这浓度。厚度一般按槽宽做,一般 0.4--1.0mm。
以直径50mm的树脂CBN切割片为例,为你详细分析具体参数:
1、转速:最佳转速24000r/min,最低不低于18000r/min,否则无法发挥切割片的锋利度,容易出现毛刺。
2、进给速度:20--28mm/min。禁忌:进给猛冲,不锈钢韧性大,进给太快容易挤渣、切片偏摆、槽口崩边,CBN 磨粒快速脱落;进给过小会让刀片摩擦发热,反而更容易崩边、粘屑。
参数调试判断口诀:
1、声音平稳、火花细、槽壁光亮、无发黄 → 参数合适;
2、工件发黄发黑、槽边毛刺大 → 进给太快 / 冷却不足 / 转速偏高;
3、切片很快磨钝、没有自锐、磨面发亮打滑 → 转速偏低、或者 CBN 浓度太高;
4、崩边、震动大、偏摆 → 检查动平衡、法兰、主轴跳动,降进给;
补充注意事项
1、新切片上机前,必须做动平衡;Φ50 超薄切片一点不平衡就会震、槽宽飘
2、法兰压板和切片接触面要干净,垫片平整,防止夹紧变形
3、必须充分冷却:不锈钢导热差,必须用切削液或乳化液冷却,流量充足(≥5L/min),可直接降低切割区温度30%-50%,是防止烧伤和变形最有效的手段。
4、充分装夹与支撑:筒夹是薄壁弹性件,开槽时极易变形。务必使用专用工装或芯轴提供内部支撑,并确保夹紧力均匀。
 营业执照