欢迎咨询:
13838387257欢迎咨询:
13838387257郑州锋芒超硬精密工具有限公司
联系人:易经理
联系电话:13838387257
邮箱:13838387257@139.com
公司地址:河南省郑州市上街区奥克斯智造产业园2号楼
钨钢(WC-Co硬质合金)硬度达HRA85–93、脆性大,传统刚玉/碳化硅砂轮根本切不动,树脂金刚石切割片几乎是这类材料切断、开槽的“默认选项”。将树脂金刚石切割片用于钨钢(硬质合金)的铣刀、圆棒、长
全国统一服务热线:13838387257
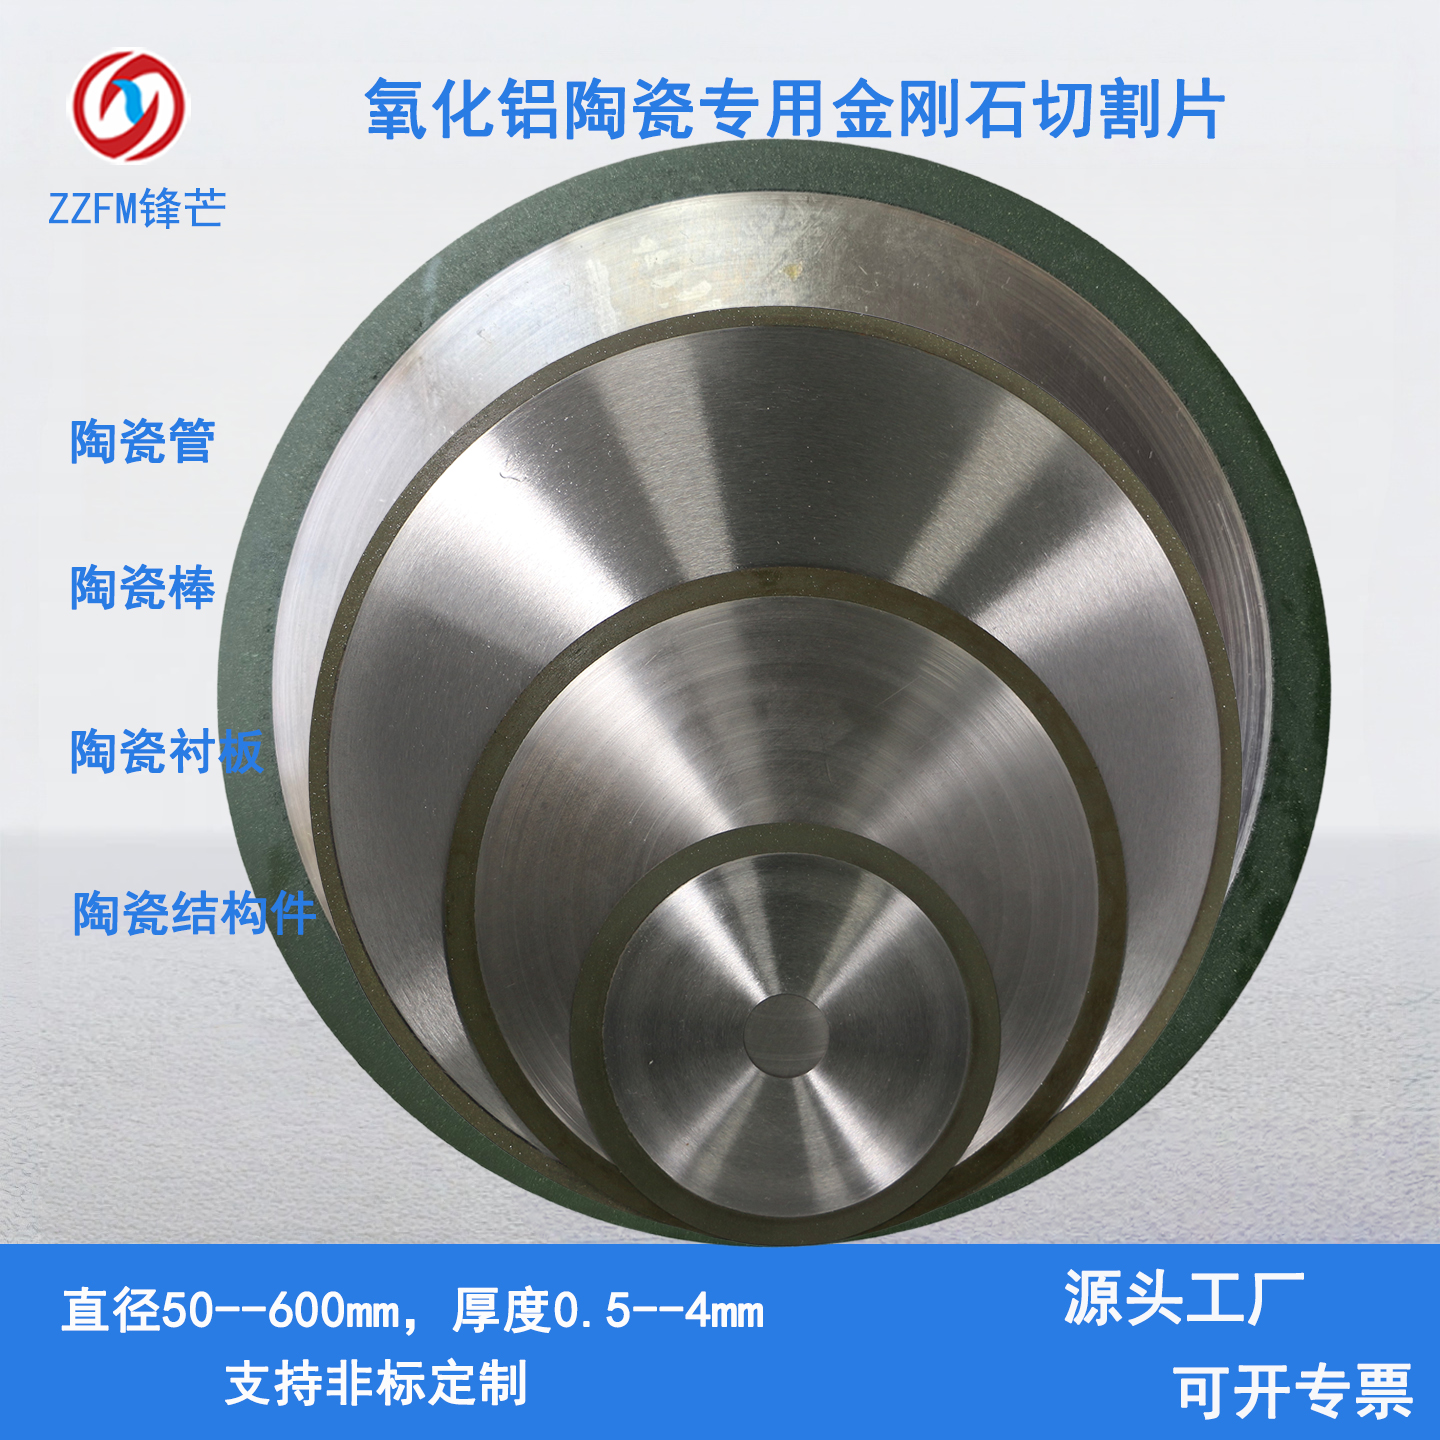
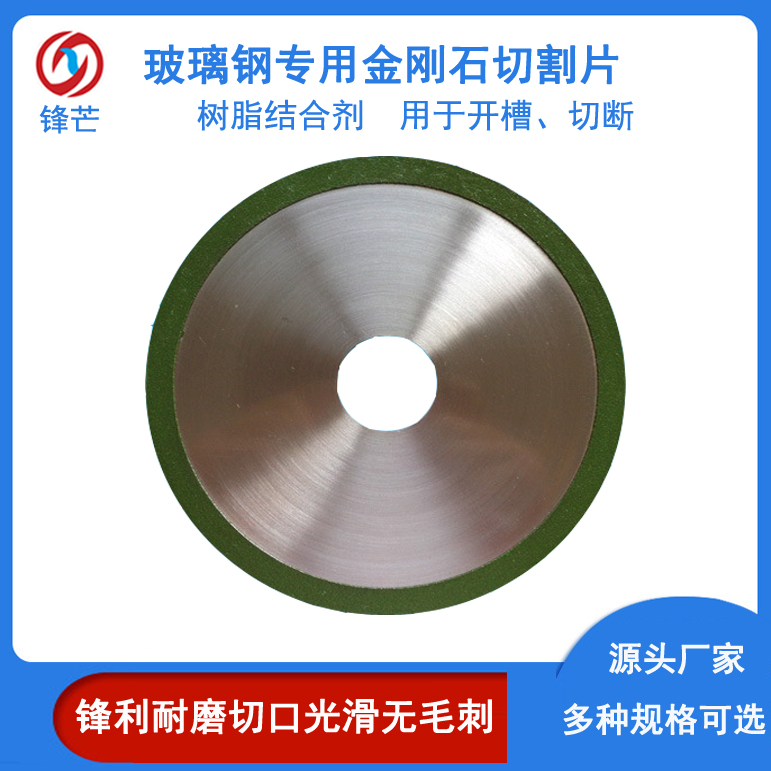
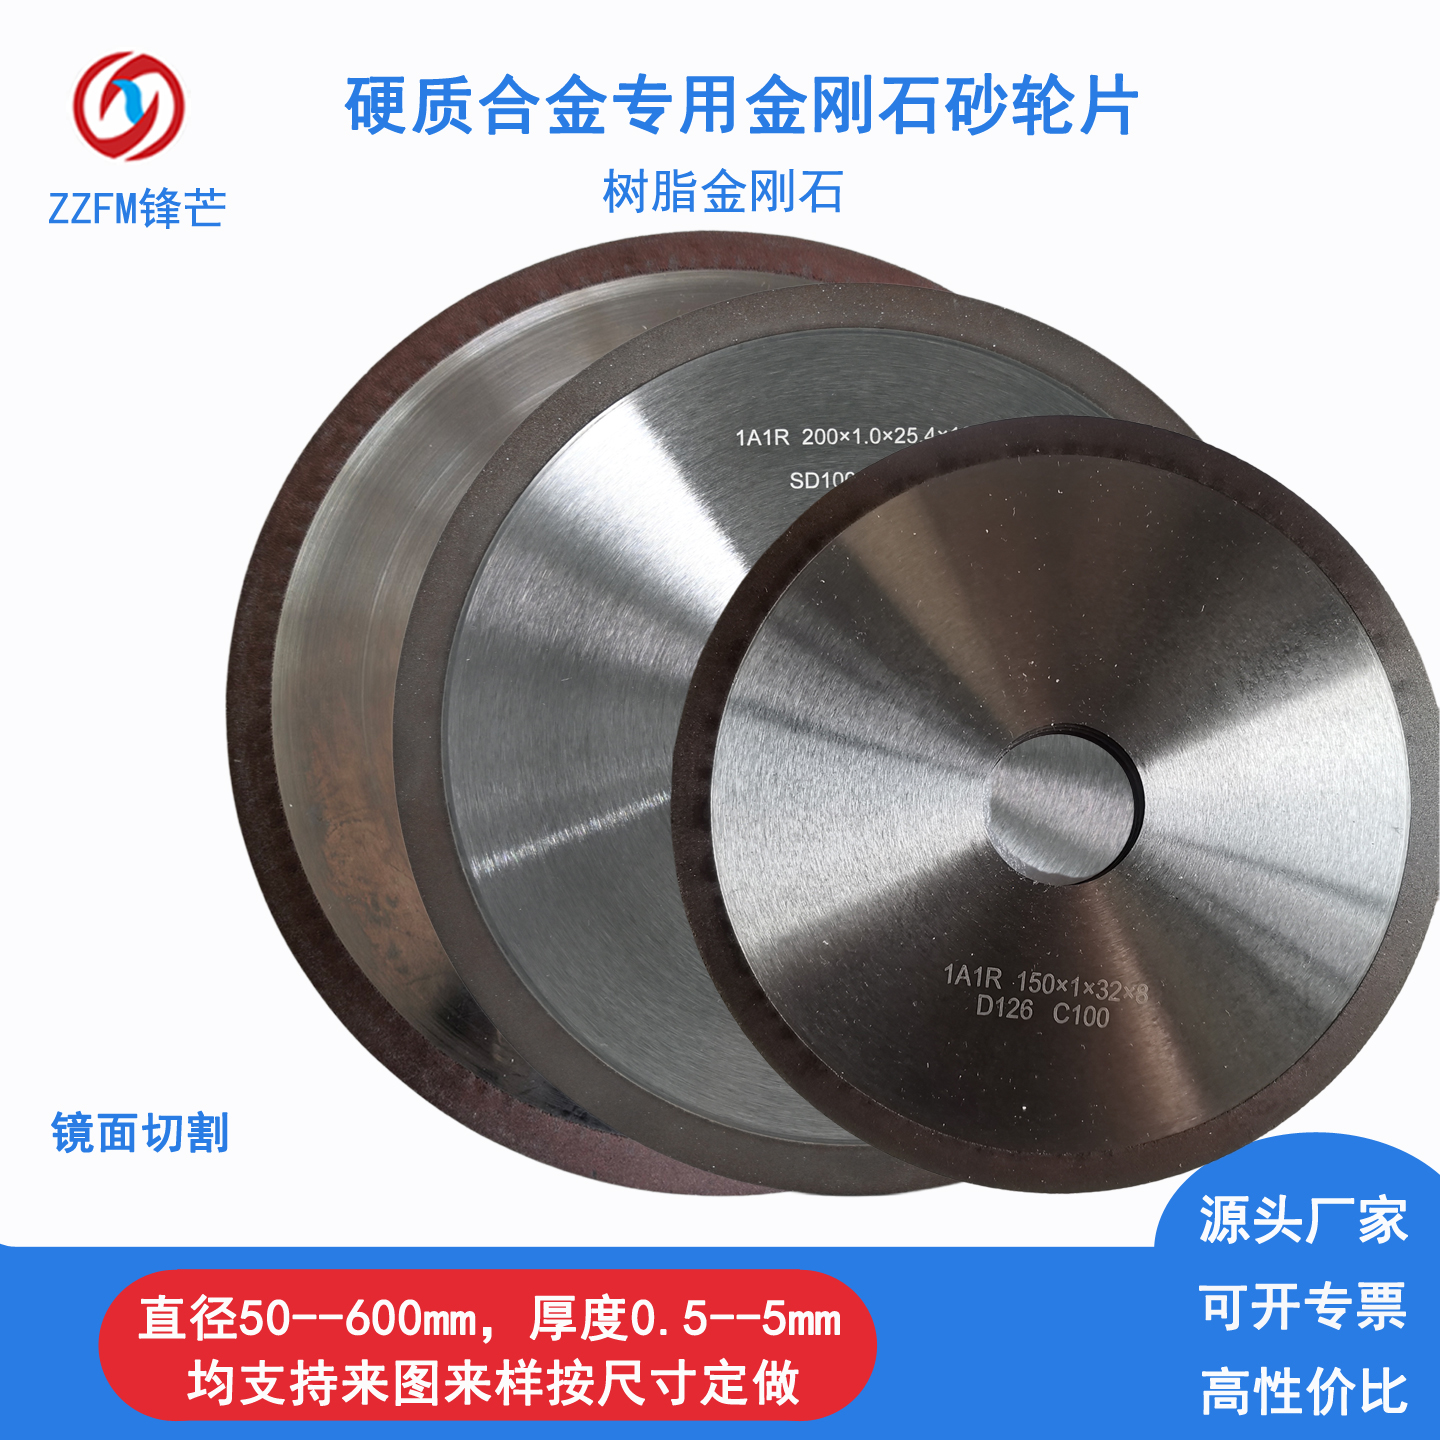
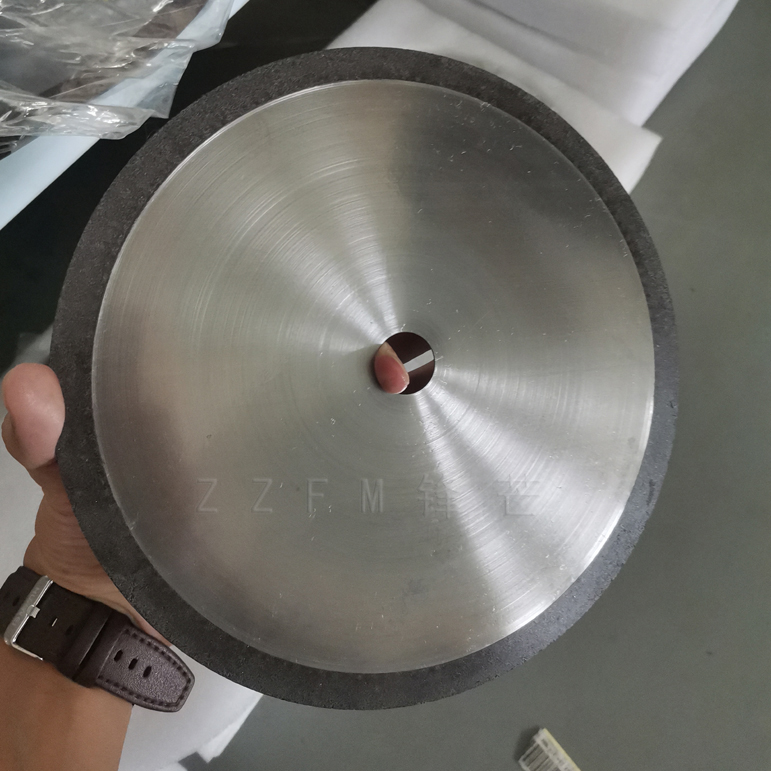
钨钢(WC-Co 硬质合金)硬度达 HRA 85–93、脆性大,传统刚玉/碳化硅砂轮根本切不动,树脂金刚石切割片几乎是这类材料切断、开槽的“默认选项”。将树脂金刚石切割片用于钨钢(硬质合金)的铣刀、圆棒、长条和板材切割,本质上是在利用其“锋利”与“柔性”去对抗钨钢的“极硬”与“极脆”。它的优势与缺点,几乎都源于树脂结合剂这一核心特性:硬度低、有弹性、自锐性好,但耐热与抗冲击能力有限。
应用场景:切断、开料、分片、割钨钢圆棒 / 长条 / 板材、废旧钨钢铣刀割断回收。
一、为什么树脂片能成为钨钢切割的主流
硬质合金是 WC 硬质颗粒 + Co 粘结相的粉末冶金复合材料,硬度极高但断裂韧性低,切割时最怕三件事:切削力不稳导致崩边崩角、热量积存导致局部退火与热应力裂纹、工具磨损过快导致尺寸漂移。树脂结合剂恰好对这三点都有解:
弹性缓冲:树脂有一定柔韧性,能吸收切削振动与冲击,降低瞬时应力,减少崩边和微裂纹;
自锐性好:结合剂适度磨损,钝化磨粒及时脱落、新磨粒不断出刃,保持持续锋利,不易堵塞;
热保护机制:树脂耐热通常不超过250℃,温度过高时结合剂先加速磨损,等于“用工具的损耗提示你降温”,客观上避免工件过热损伤;
金刚石与 WC 化学相容:碳元素与碳化钨不易发生导致工具急剧磨损的化学反应,这是金刚石适合切钨钢的根本原因。
二、核心优势:为什么它适合钨钢的精密加工
1、 以“柔”克“脆”,切口光洁,崩口、崩角控制更好
钨钢脆性大,切割时最怕边缘崩缺和微裂纹,这在铣刀刃口、圆棒端面等关键部位是致命缺陷。树脂结合剂有轻微弹性缓冲,磨粒是微切削,冲击柔和,能在切割瞬间吸收振动和冲击,起到缓冲作用,从而显著抑制崩边。切钨钢板材、薄长条、成品钨钢铣刀的时候,不容易大面积崩边、掉角;做需要少量后续研磨的半成品开料,切口纹路细腻,烧伤层浅,这种能力直接决定了良品率。
2、持续锋利的“自锐性”,适配钨钢的极高硬度,不容易 “钝化打滑”
树脂结合剂较软,金刚石磨粒磨损后树脂结合剂自行微量脱落,新金刚石颗粒及时露出,持续保持切削锋利。这种“自锐”机制确保切割片在对抗HRA 89–93的钨钢时不会迅速钝化,能以较低的切削阻力持续工作,不容易闷刀。
3、切割片可以做很薄,切缝窄,省料,节省昂贵的钨钢材料
钨钢材料成本高,切缝越窄,被磨成碎屑的贵重金属就越少。树脂金刚石切割片在超薄化上具有优势,厚度可做到0.5 mm级别甚至更薄。在切割钨钢圆棒或长条时,窄切缝带来的材料节省是一项直接且可观的经济收益,尤其在大批量生产中会被急剧放大。适合贵的钨钢原材料开料,降低材料成本。
4、热损伤风险相对较低,不容易产生裂纹,保护工件材料性能
切割产生的高温会导致钨钢局部退火或粘结剂相变,损害其性能。树脂结合剂耐热通常不超过250℃,温度过高时结合剂先加速磨损,但这反而形成了一种“热保护机制”:当温度过高时,树脂结合剂会加速磨损,迫使操作者降低参数或加强冷却,客观上避免了工件过热。配合其气孔结构形成的冷却通道,有助于控制切割区的温升,减少烧伤风险。
另一方面,切削锋利→切削阻力小、产热低。冷却到位的情况下,切口不容易产生热裂纹、表层脱碳、钴相烧蚀,这点对还要二次精加工的钨钢料很关键。
5、切口质量高,常可“一刀成型”免去二次加工
在参数得当的情况下,树脂金刚石片切割钨钢可获得平整、光滑的切口,崩边尺寸可控。对于许多精度要求不是极端苛刻的铣刀毛坯或板材下料,切割面可直接进入后续工序,无需额外的修磨或打磨,节约了工时与设备成本。省一道工序,是树脂片最大的隐性收益。
三、主要缺点与风险
1、树脂结合剂耐热上限低,不能承受高温、不能干切。
树脂结合剂一般耐热区间大概 250℃左右。钨钢切割本身发热大,一旦冷却跟不上、进给太快,树脂会软化、烧片、大面积掉砂,锯片直接报废。必须水冷 / 乳化液冷却,严禁干切!
2、工具寿命短、损耗大
这是树脂结合剂“自锐性”的另一面。为了保持锋利,结合剂在持续磨损,因此其寿命显著短于青铜烧结等金属结合剂切割片。这意味着在连续生产场景中,换片频次更高。对于钨钢长条和板材的批量下料,如果只追求单件刀具成本,树脂片的消耗速度会成为一个需要精细核算的变量。尤其切割大负荷工件,比如厚板等,刀片寿命明显大幅下降。
3、不适合大切深、厚钨钢板材强进给
树脂基体软,切厚板、大直径钨钢棒,进给一大容易出现锯片偏摆、斜口、切口不直、垂直度变差。厚料、重负荷工况稳定性较低。
4、树脂结合剂有质保期
树脂结合剂耐水性差、保存期短,存放过程中,树脂结合剂会吸收空气中的水分,造成树脂结合近软化;而且树脂结合剂也容易氧化。理论来说一般有效存放约一年,建议两年内用完,但是实际使用过程中建议3--6个月内使用。因为理论上说的1--2年是指存放合理,树脂结合剂不容易吸收水分,不容易被氧化的情况下,实际仓库存放中很难实现这两点,所以建议要在6个月内使用完,超期后性能断崖式下降。
四、不同工件形态下的工况差异
1、钨钢铣刀:崩边控制是核心优势,但若用于成品铣刀的切断,微小的热应力或机械冲击都可能损伤已加工好的刃口,风险高于切割毛坯。可选择细粒度,较薄的切片,低进给、慢进刀;切入槽口时降速;压料贴近切口,避免刃口悬空没有受力点,最后的位置崩边。
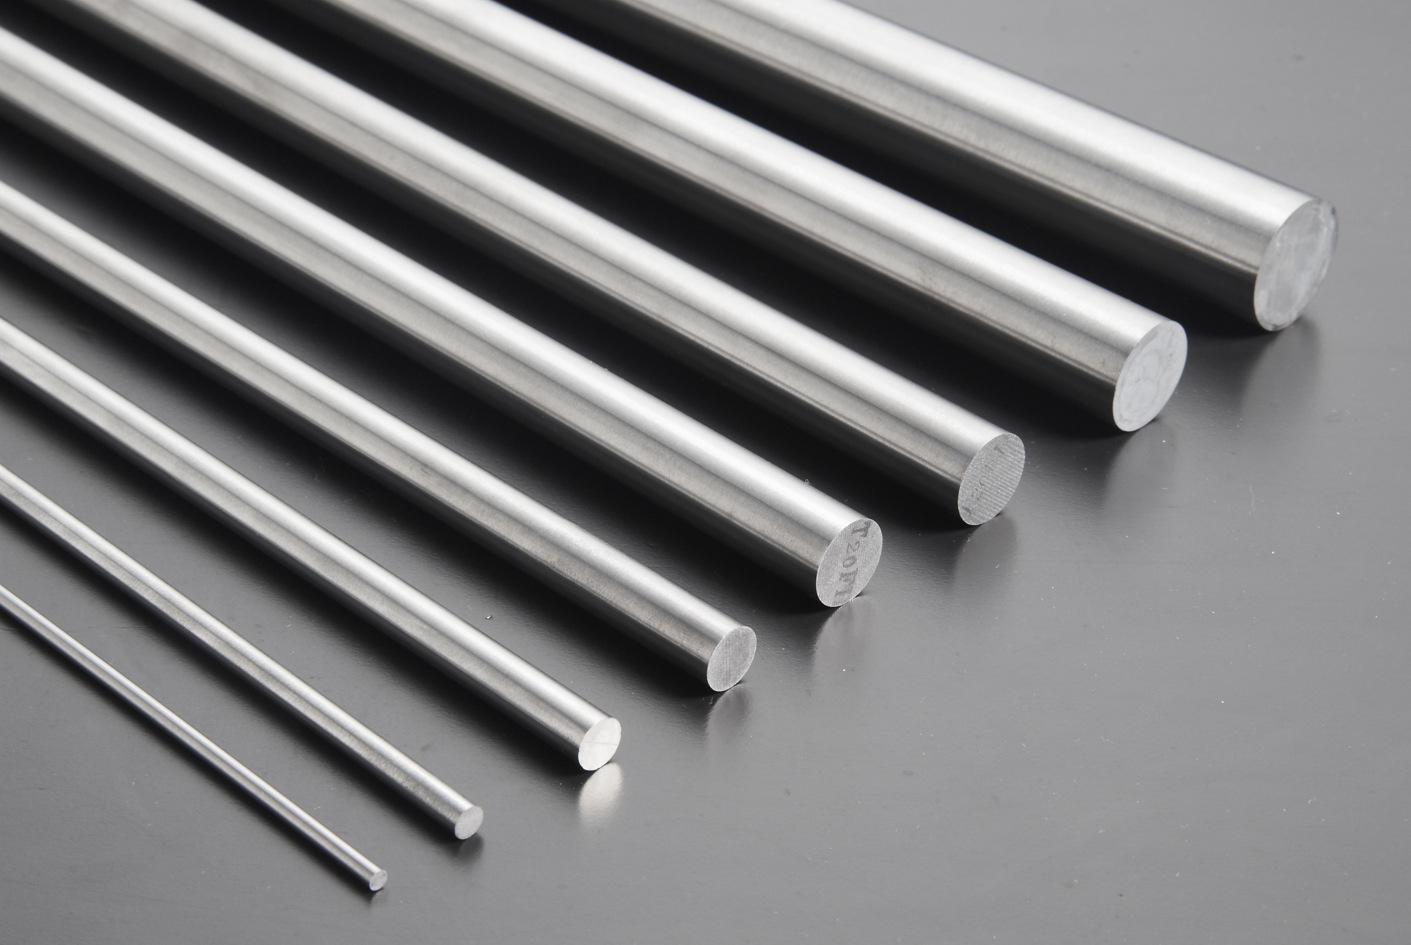
2、钨钢圆棒:圆柱面切入易“打刀/跑偏”;端面垂直度与长度精度要求高。而且切割阻力随直径增大而上升。切割大直径圆棒时,需要更低的进给速度和更充分的冷却,否则烧伤和刀片损耗会同步加剧;其优势区域更集中于中小直径的精密切断。建议可以用 V 型定位 + 切口前后双向压料。
3、钨钢板材与长条:切割面积大,热积聚问题更为突出。如果板材厚度较大,切割中后段冷却液难以有效到达切割区,烧伤和树脂过早磨损的风险显著增加。同时,长条切割对基体刚性要求高,超薄片在长距离切割中若发生偏摆,会导致切口垂直度超差。而且钨钢板材长条,悬伸长、刚性差,切削易颤振;切口垂直度难保。建议缩短悬伸、增加辅助支撑;适当提高线速度、降低进给;必要时分段切割,降温方面必须要选择高压冷却对准切入区,充分降温。
五、参数与工艺要点
1、线速度:树脂结合剂超薄片常用最佳线速度约 40 m/s --45m/s量级,转速偏低时进给要相应下调 20%–30%,严禁低速高进给。
2、冷却是硬约束:必须连续充足冷却,水基或油基均可,喷嘴对准切入区;树脂超温即炭化失效,钨钢加工还建议用足够浓度的冷却液以兼顾降温与去应力。
3、分段切割:厚件不要一刀到底,粗切留 0.2–0.3mm 余量,再用细粒度片慢速光刀,崩边与刀具磨损同时下降。
4、计划性换刀:在寿命的 70%–80% 时更换,比用到彻底钝化更划算——钝化后切削力上升、崩边与烧伤风险陡增。
总结
树脂金刚石切割片在钨钢加工中的定位非常清晰:它是“精度与质量优先”方案的代表。在铣刀毛坯成形、中小直径圆棒精密切断、薄板/长条的开槽与下料等场景中,它通过崩边控制、材料节省和免二次加工所创造的收益,往往能覆盖其“寿命短”的代价。然而,在面对纳米超微粒钨钢、大厚度板材连续切割、或对刀具消耗成本极度敏感的大批量粗下料时,其耐热上限低、损耗快的短板会直接暴露出来,需要严格的工艺控制或考虑替代方案。
 营业执照